
Двустволка давно стала охотничьей классикой: многие поколения ценят ее за простоту, надежность и широкий спектр возможностей. Ижевская «вертикалка» МР-27 в этом году отмечает 55-летие на конвейере, за годы производства Ижевский механический завод (АО «ИМЗ», концерн «Калашников») выпустил свыше 2,1 млн изделий самых разных модификаций и вариантов исполнения. В честь этой даты мы решили рассказать, как производятся популярные отечественные ружья.
На проходной
«Ижмех» ведет свою историю с 20 июля 1942 года – он образовался из эвакуированных производств Тульского оружейного и Подольского машиностроительного заводов. Несколько цехов для организации производства также передал Ижевский оружейный завод. В 1949 году там начали массово выпускать охотничьи ружья – одноствольное ЗК и двуствольное Иж-49.
Позже на конвейер встала модель Иж-12, прямым потомком которой и стал наш сегодняшний герой. И последние годы МР-27 остается одним из лидеров сегмента гражданской продукции предприятия.
Первым ружьем автора этой публикации был ТОЗ-34Р, купленный в комиссионном отделе. Судя по серийному номеру, 1982 года выпуска, с неизвестным настрелом. Верой и правдой служил, позволяя нарабатывать навыки и копить стаж – но вот однажды пришел в негодность, поскольку вздулись стволы. Мой арсенал к тому времени уже порядком разросся – но как на охоте без двустволки? Пользуясь служебным положением, я заказал пропуск на завод.
От заготовки до ствола
Территория завода огромна! Множество цехов, складов и административных корпусов опутано хитрой сетью дорог, проездов и лестниц, оплетено паутиной труб и коммуникаций. Без сопровождающего тут нетрудно заблудиться и потеряться. Наш путь лежит вглубь этого лабиринта.
ИМЗ – предприятие полного производственного цикла. То есть, завод делает весь ассортимент оружия и комплектующих для спецтехники, которые выпускаются в рамках производственной кооперации с концерном «Калашников». И даже собственные инструменты. Упрощенно можно сказать так: завозим материалы (металл, дерево, пластик), а на выходе получаем готовое ружье.
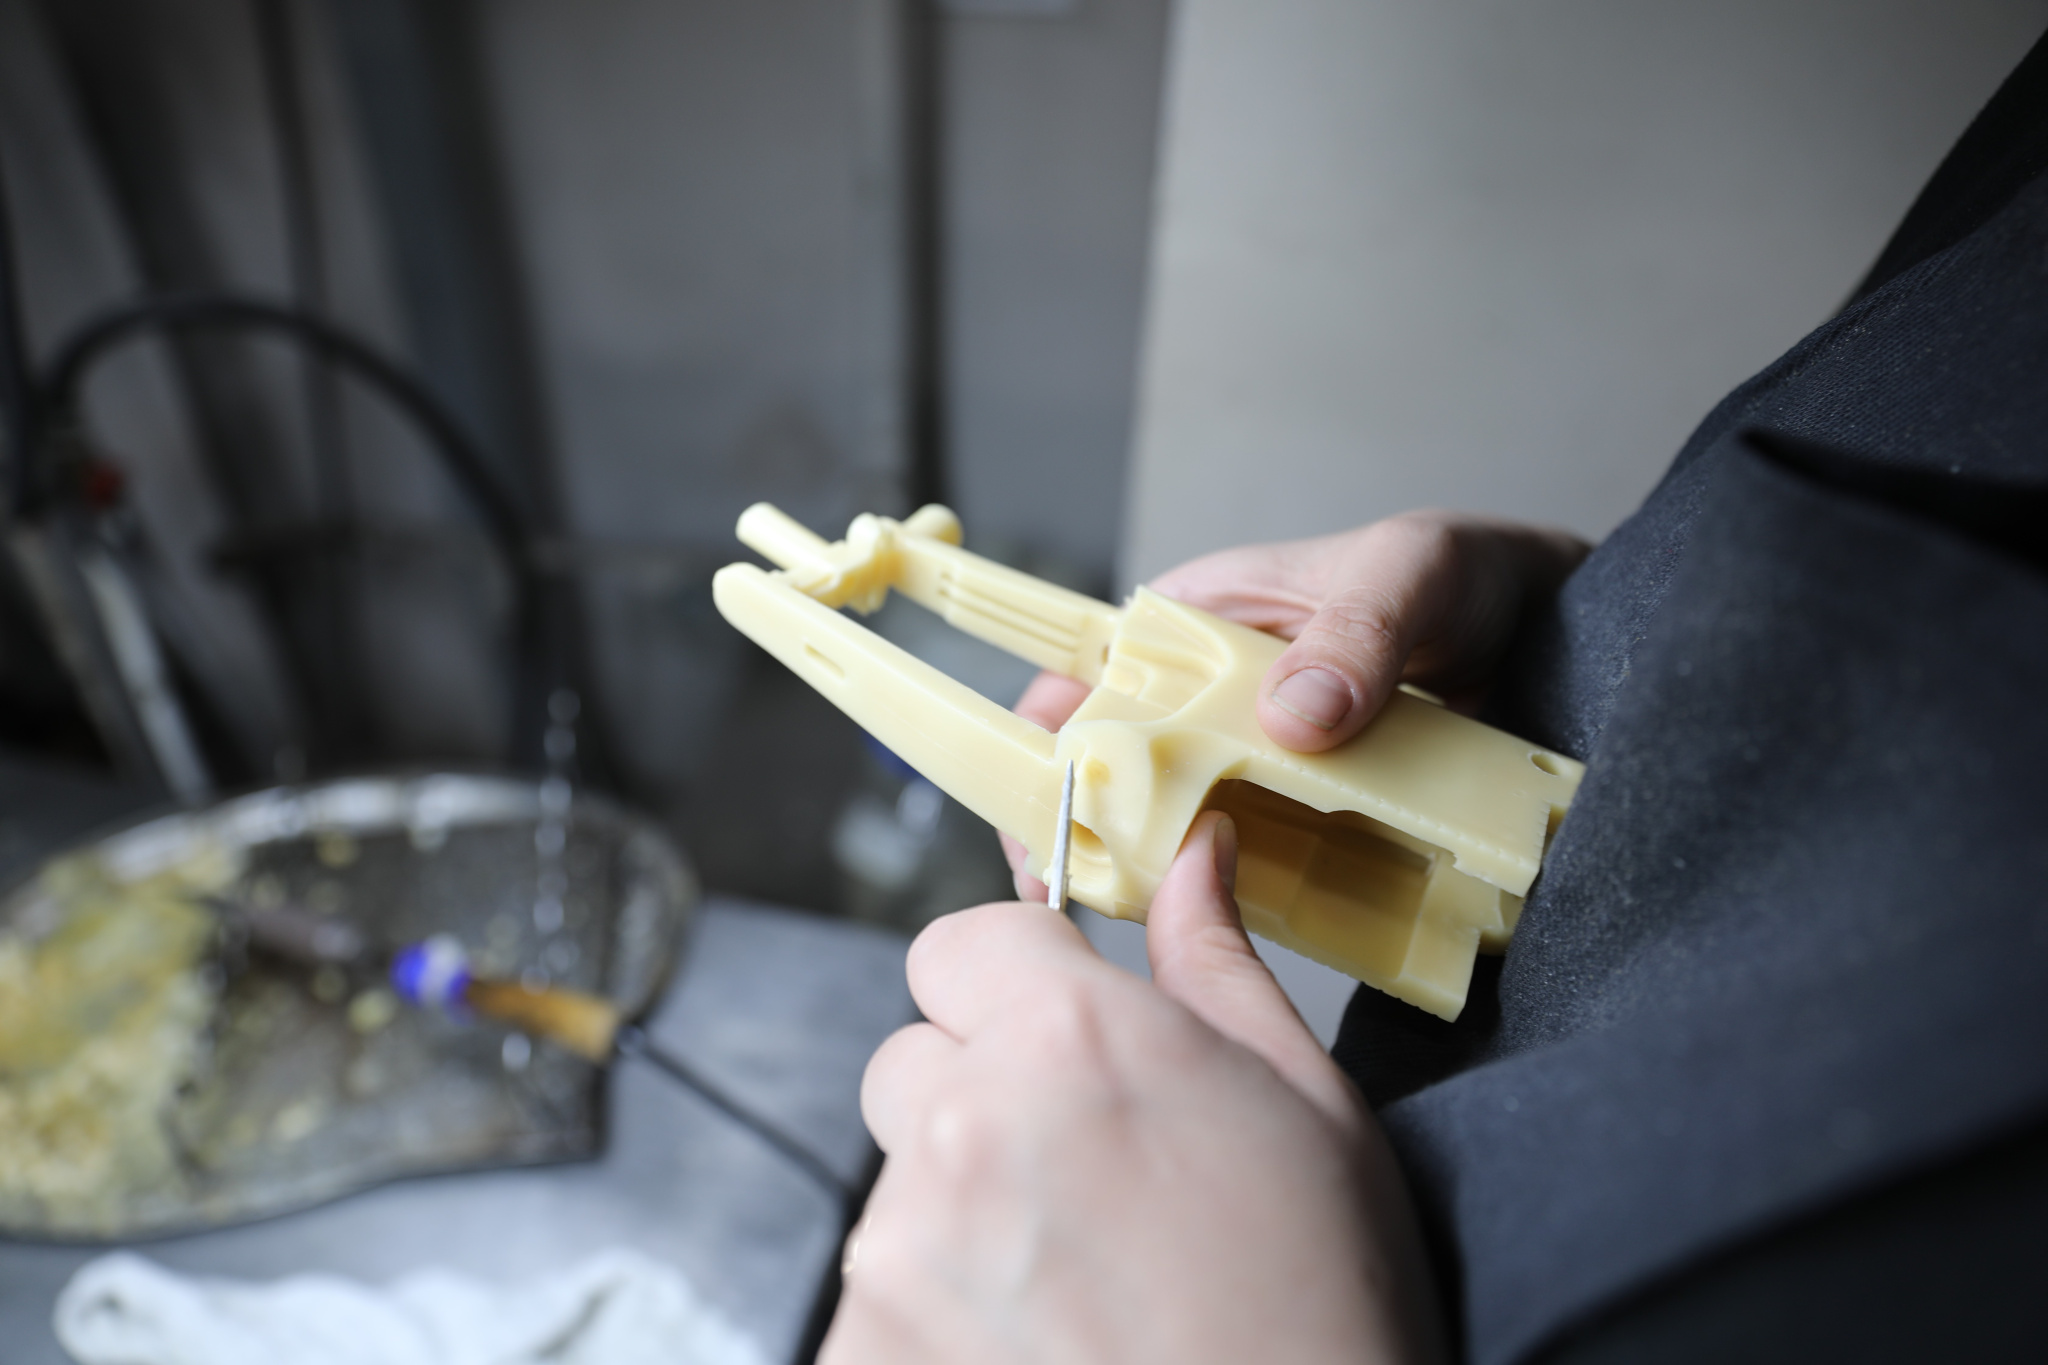
И потому путь наш лежит в литейный цех, ибо рождение двустволки начинается именно здесь. Со стволами все более-менее понятно: изготовить трубку нужной длины со стенками заданной толщины не так сложно. Куда интереснее изготовление ствольной коробки. У МР-27 процесс начинается с воска. Мастер, ловко работая резцом, дорабатывает модель, после чего откладывает на полку и берется за следующий блок. На стеллаже выстроились в ряд несколько десятков точных копий детали.
Они отправятся на следующий участок, где уже другой рабочий, закрепив на подставке, зальет их в специальный керамический состав. Затвердев, он превратится в отливочную керамическую форму. Из нее нужно будет вытопить воск – после чего, собственно, можно заливать внутрь расплавленный металл. В таком виде ствольные коробки больше напоминают то ли причудливую амфору, то ли сантехническое приспособление.
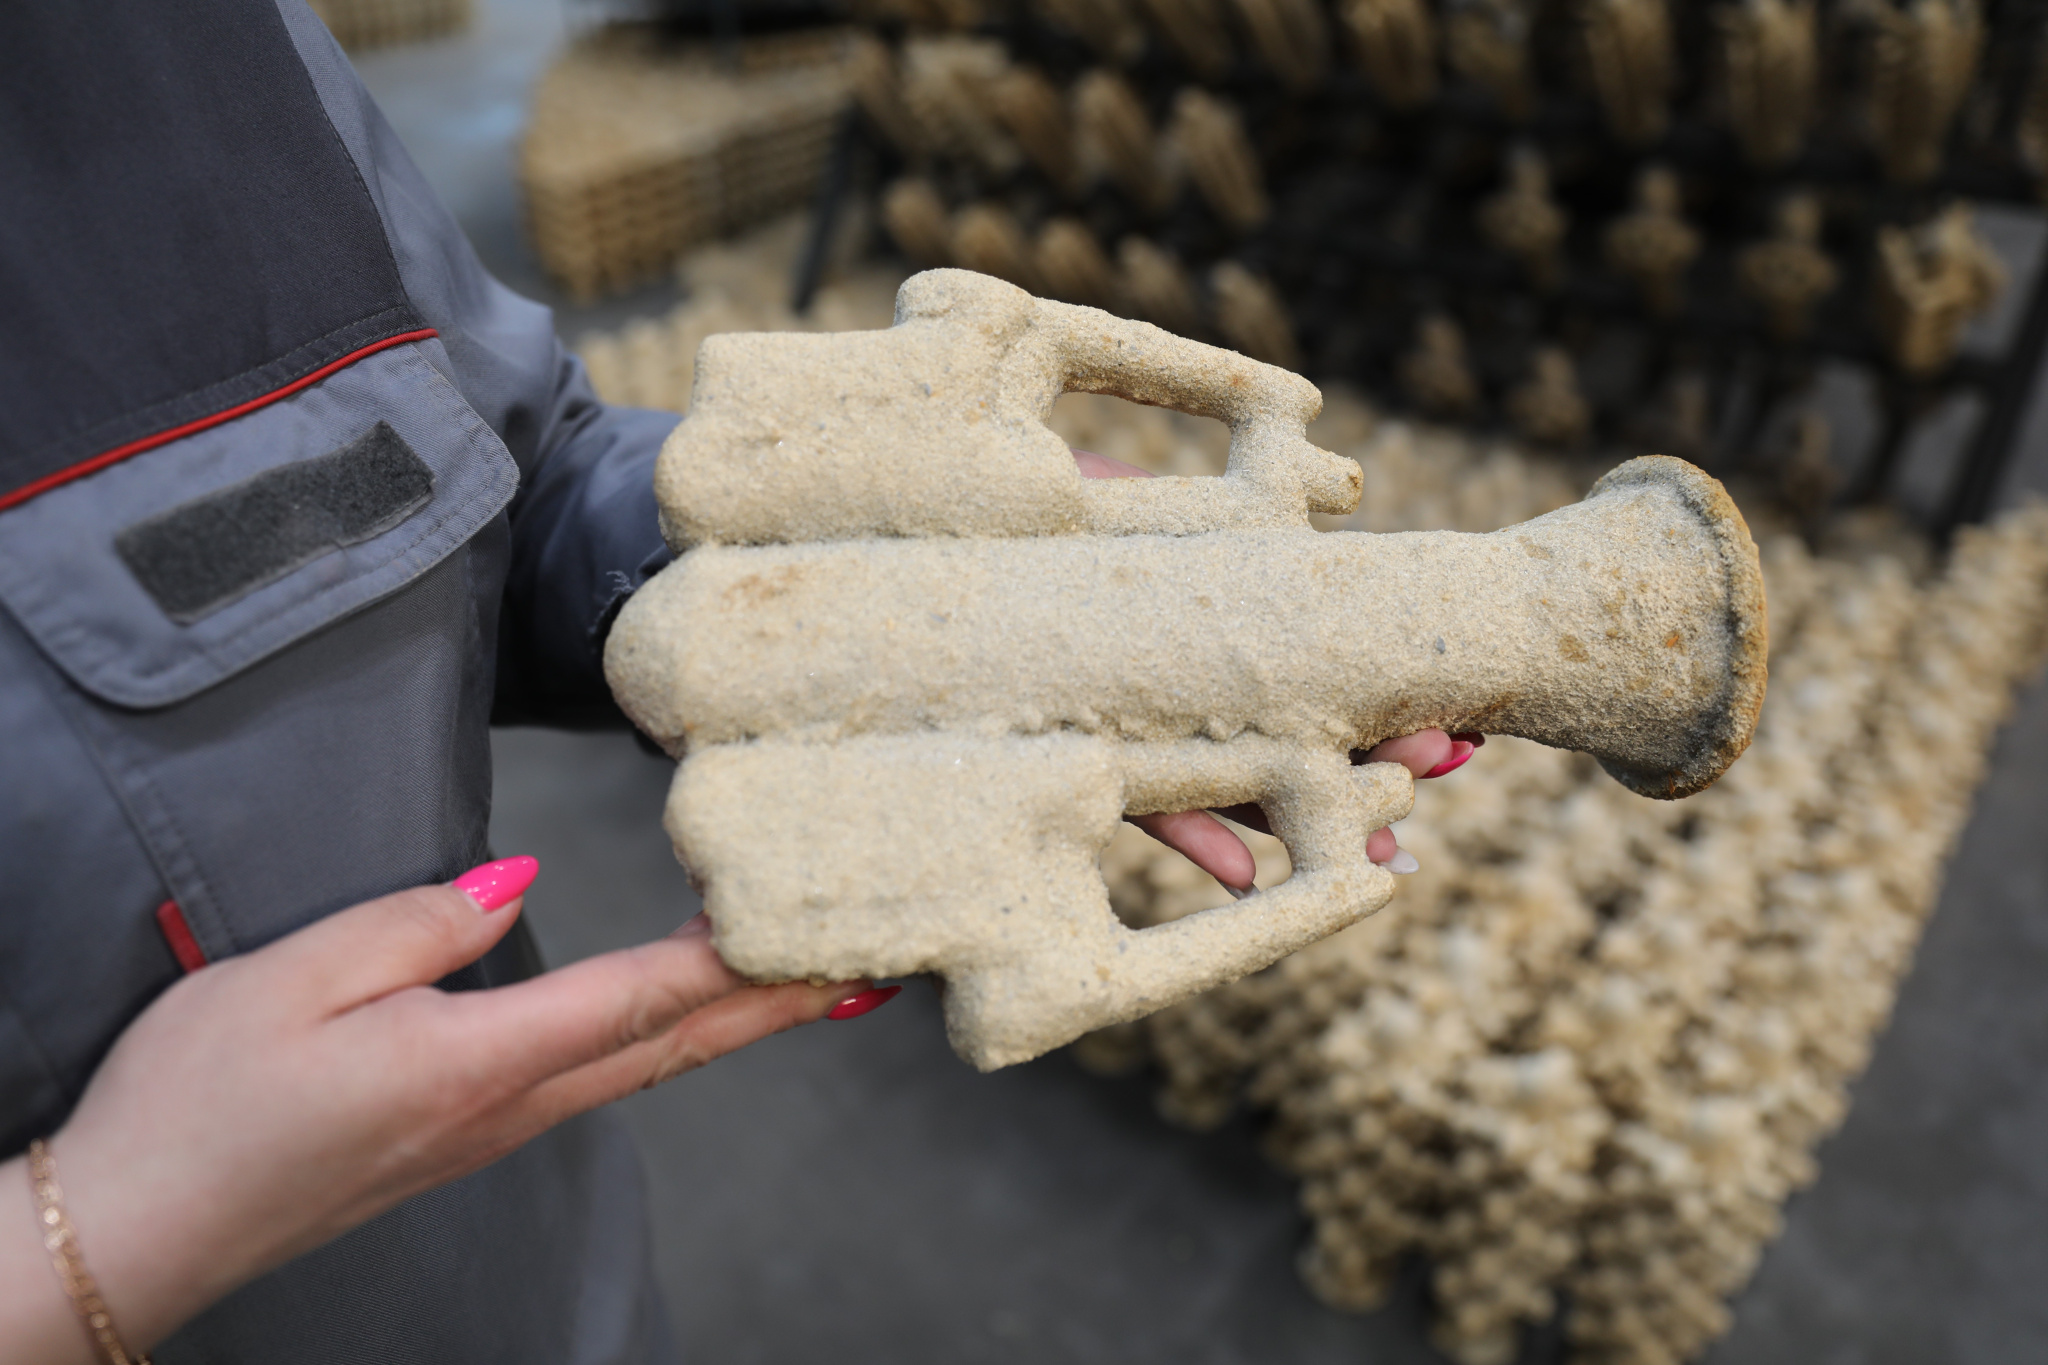
Остаются сущие мелочи: дождаться, пока детали остынут, затем очистить их от «скорлупы» и пропустить через нормализационную печь. А там уже можно грузить на тележку и вместе со стволами (которые уже тоже готовы) отправлять в следующий цех.
Царство фрезы и напильника
Из жара литейного цеха попадаем в цех механобработки. В огромном зале как по линейке стоят различные станки – и обычные, универсальной группы, и современные с ЧПУ – а между ними снуют рабочие. У многих я замечаю беруши или даже наушники. Под сводами витают гул оборудования, хрусткий скрежет обрабатываемого металла, взвизги сверел. Мне бы тоже надо – но тогда не услышу ни слова из того, что говорит замначальника цеха.
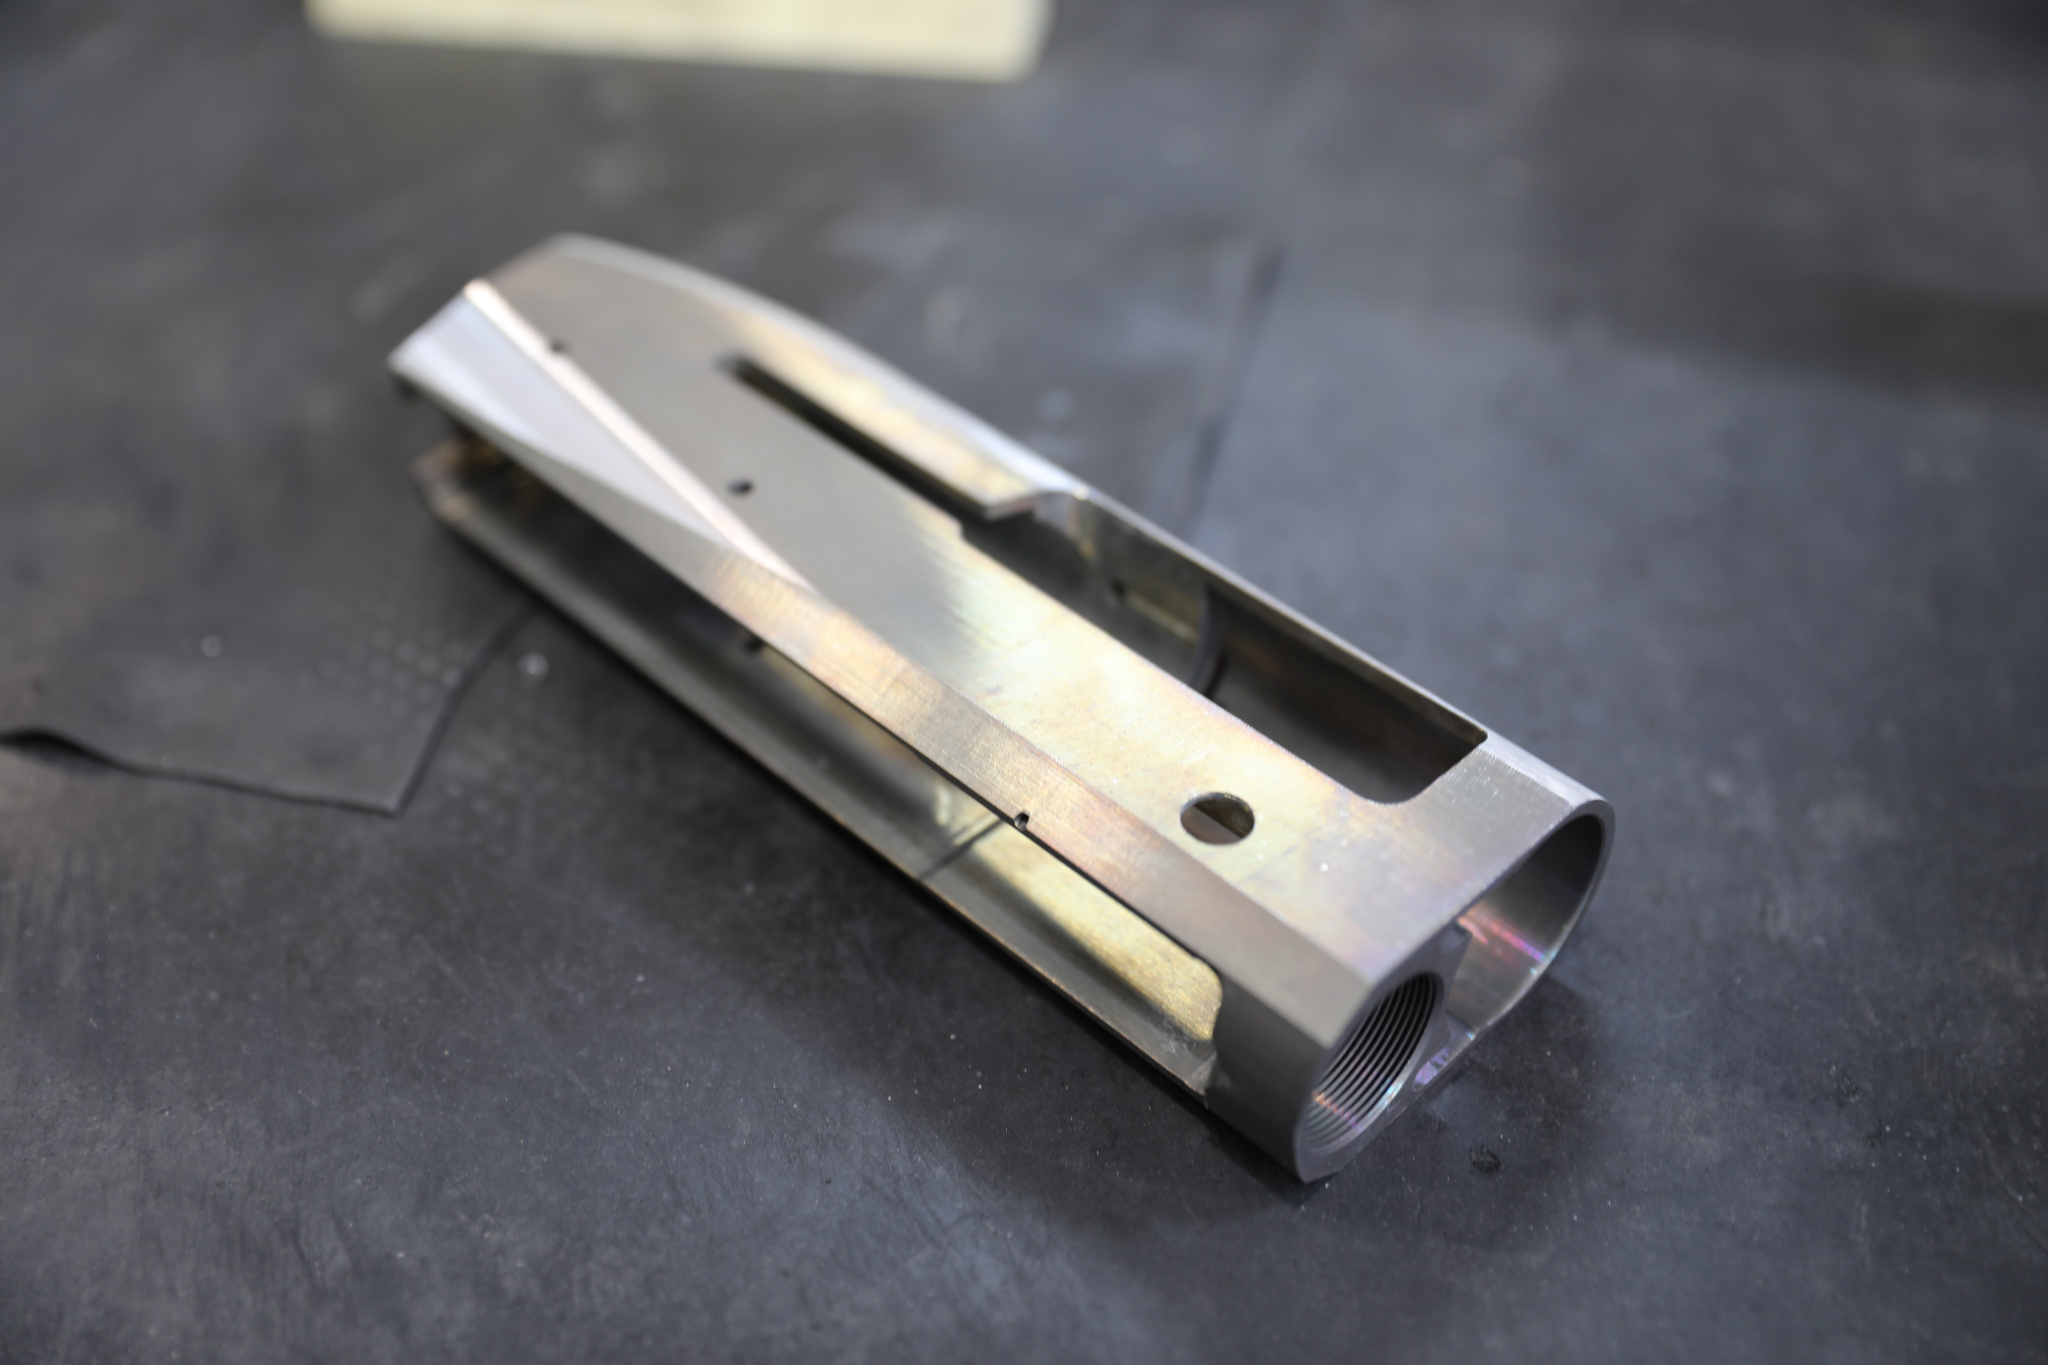
На соседнем участке замечаю детали от еще одной «рабочей лошадки» охотника – полуавтомата МР-155. Что ж, проследим и за ним тоже. Тем более, что процессы здесь немного отличаются, и есть свои интересные нюансы. Так, например, ствольную коробку не отливают – а вытачивают из цельного бруска металла. Благодаря этому, она, в дальнейшем, сможет выдерживать выстрел патроном 12/76 с усиленной навеской пороха. А в «дронобойной» версии – вообще 12/89.
Подствольный магазин для МР-155 приходит сюда в не вполне готовом виде. И вот это оказалось неожиданно: мне показали толстостенную трубку длиной едва ли полтора десятка сантиметров. Я недоверчиво склоняю голову на бок, а рабочие, улыбаясь, зажимают заготовку в токарно-давильном станке и демонстрируют, как она вытягивается до нужных размеров, образуя стандартный гражданский или повышенной вместимости магазин. А на соседних станках вытачивают газовые поршни и затворы с затворными рамами.
Но вернемся к МР-27. Здесь изготавливают несколько важных деталей: шарнир и личинку. Эти части можно назвать сердцем конструкции, ведь именно они отвечают за запирание стволов и взведение ударно-спускового механизма. Тут же подвергаются первичной обработке спусковые крючки. Рабочие удаляют заусенцы, шлифуют грани, сверлят отверстия для креплений и заклепок.
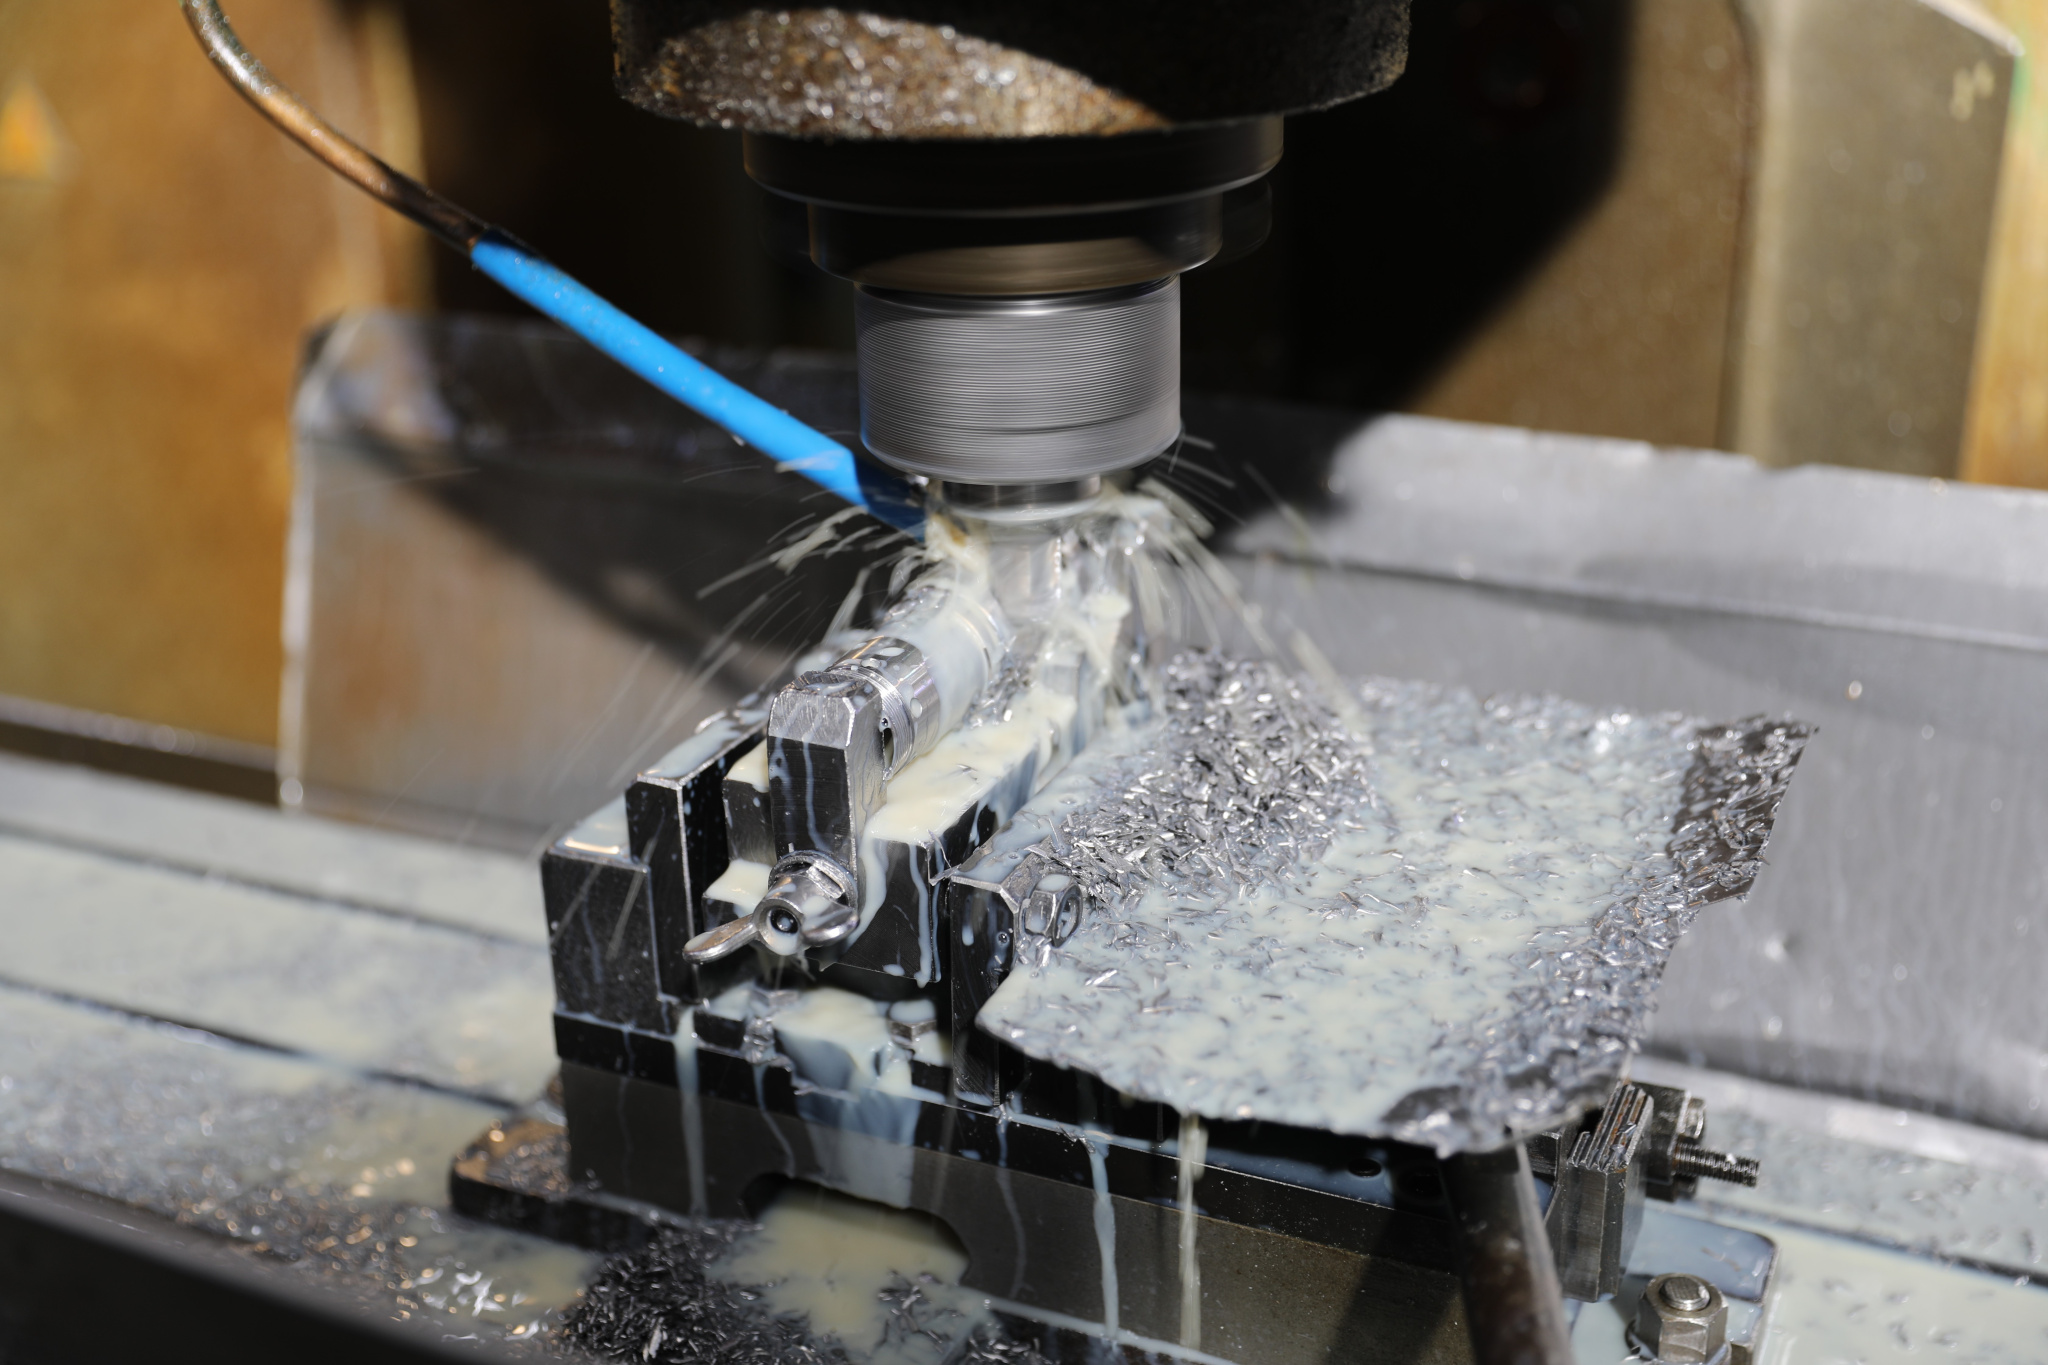
Это пока еще так называемое «серое» изделие (о чем нетрудно догадаться по цвету – до привычного металлического блеска еще далеко), но в отдельных деталях уже начинают угадываться черты будущего ружья. Некоторые операции проводятся вручную, ведь никакой робот (даже умеющий написать симфонию) не заменит опытного человека с напильником.
Стреляет ствол
Вернемся к стволам. У них своя программа. Трубки проходят развертку – на этом этапе им придают нужную форму. После предстоит операционная правка: у каждого проверяют соответствие калибру и ровный ли он. Если есть небольшое искривление – не страшно, его тут же поправят специальным роликовым прессом. Ижевская сталь вообще очень гибкая, поэтому на прочности детали такая правка не скажется. К слову, стволы вообще можно заплести в косичку или завязать в узел – примеры есть в экспозиции музея «Ижмаша».
Дальше стволы МР-155 и МР-27 расходятся по собственным этапам, их ожидают спецпроцессы, характерные для каждой модели. В частности, пайка: у полуавтомата прицельную планку паяют на серебряный припой, а у двустволки – на оловянный. Кроме того, для МР-27 нужно сделать блок стволов – тот самый бокфлинт (вертикальное расположение). При этом важно соблюсти соосность, дабы ружье в будущем стреляло, куда надо – а не куда придется.
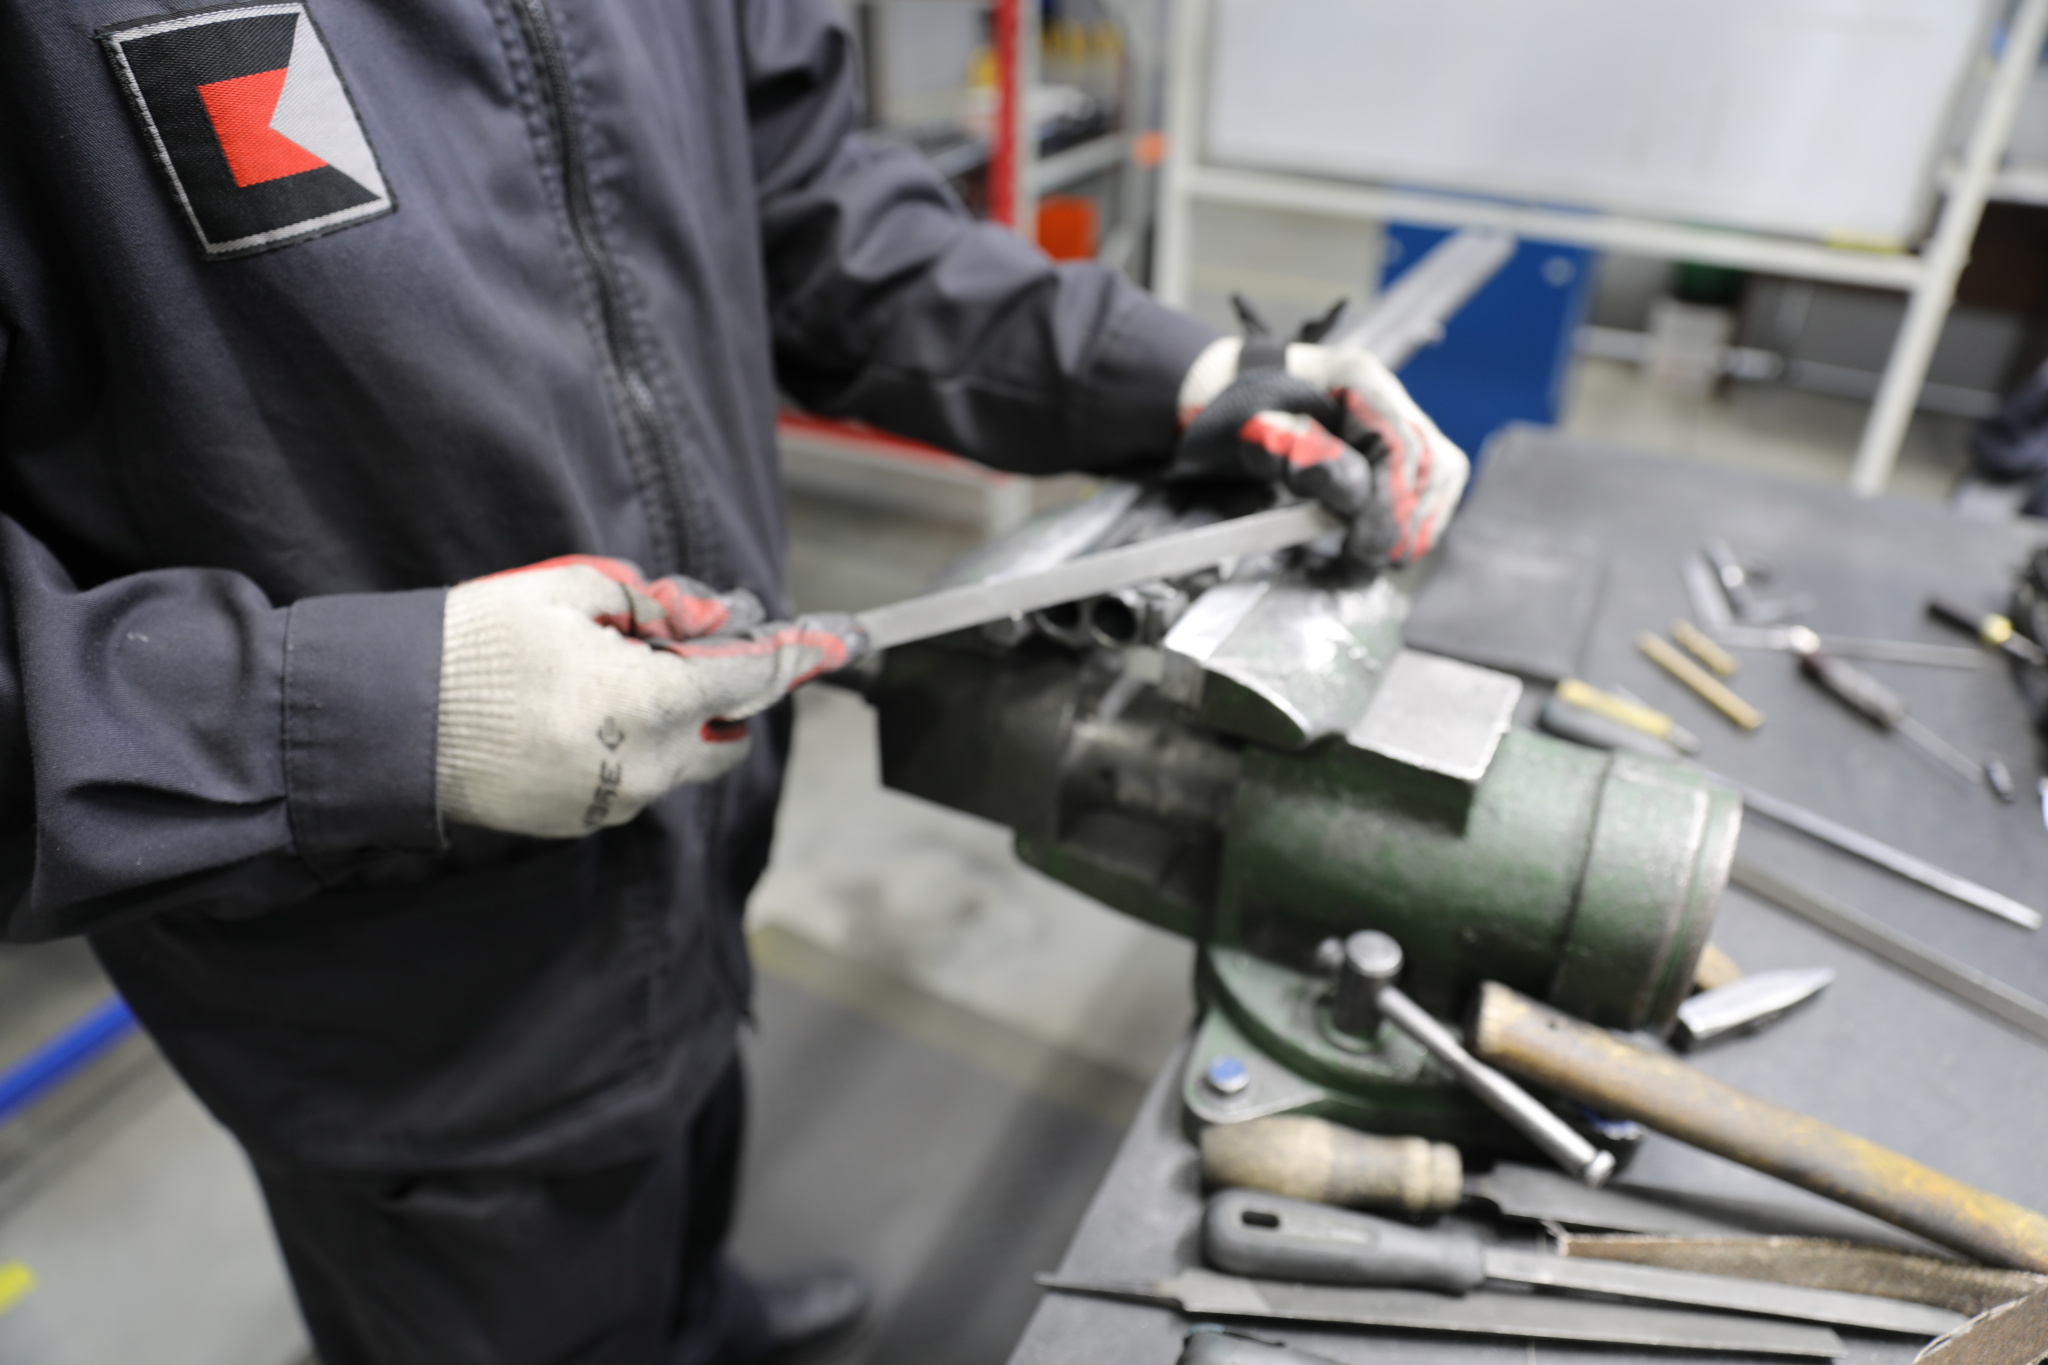
Ствол 155-го идет на участок хонингования, где рабочие «выхаживают» канал ствола: полируют изнутри, чтобы получить зеркальную поверхность. После чего гальваническим методом хромируют канал ствола, полируют ствол и снаружи тоже – и передают в сборочный цех.
Стволы 27-го делаются более классическим методом. Ствольный блок после пайки проходит шустовку. Здесь важно промыть все полости, которые, в частности, могут образоваться между стволами. Канал ствола также хромируется, и после наружной обработки (удаления возможных заусенцев и полировки) – сдача в сборку.
Попадает ложа
На входе в сборочный цех замечаю ящик, полный пластиковых цевий и прикладов. Их ИМЗ тоже производит сам из поставляемых полимеров. Автор публикации понимает, что пластик – куда практичнее и надежнее, но душе ближе деревянная ложа. Кстати, а откуда это сейчас пахнуло лаком и свежими стружками?
За дверями столярного цеха своя атмосфера – но тоже творится волшебство. Тут можно проследить весь путь, который проходит ложа: от размеченного маркером бруска до готового изделия. Здесь «одевают» все изделия завода, которым по номенклатуре положены деревянные ложи. Например, Baikal 145 Лось, Baikal 161 Манул или отдельные исполнения МР-512.
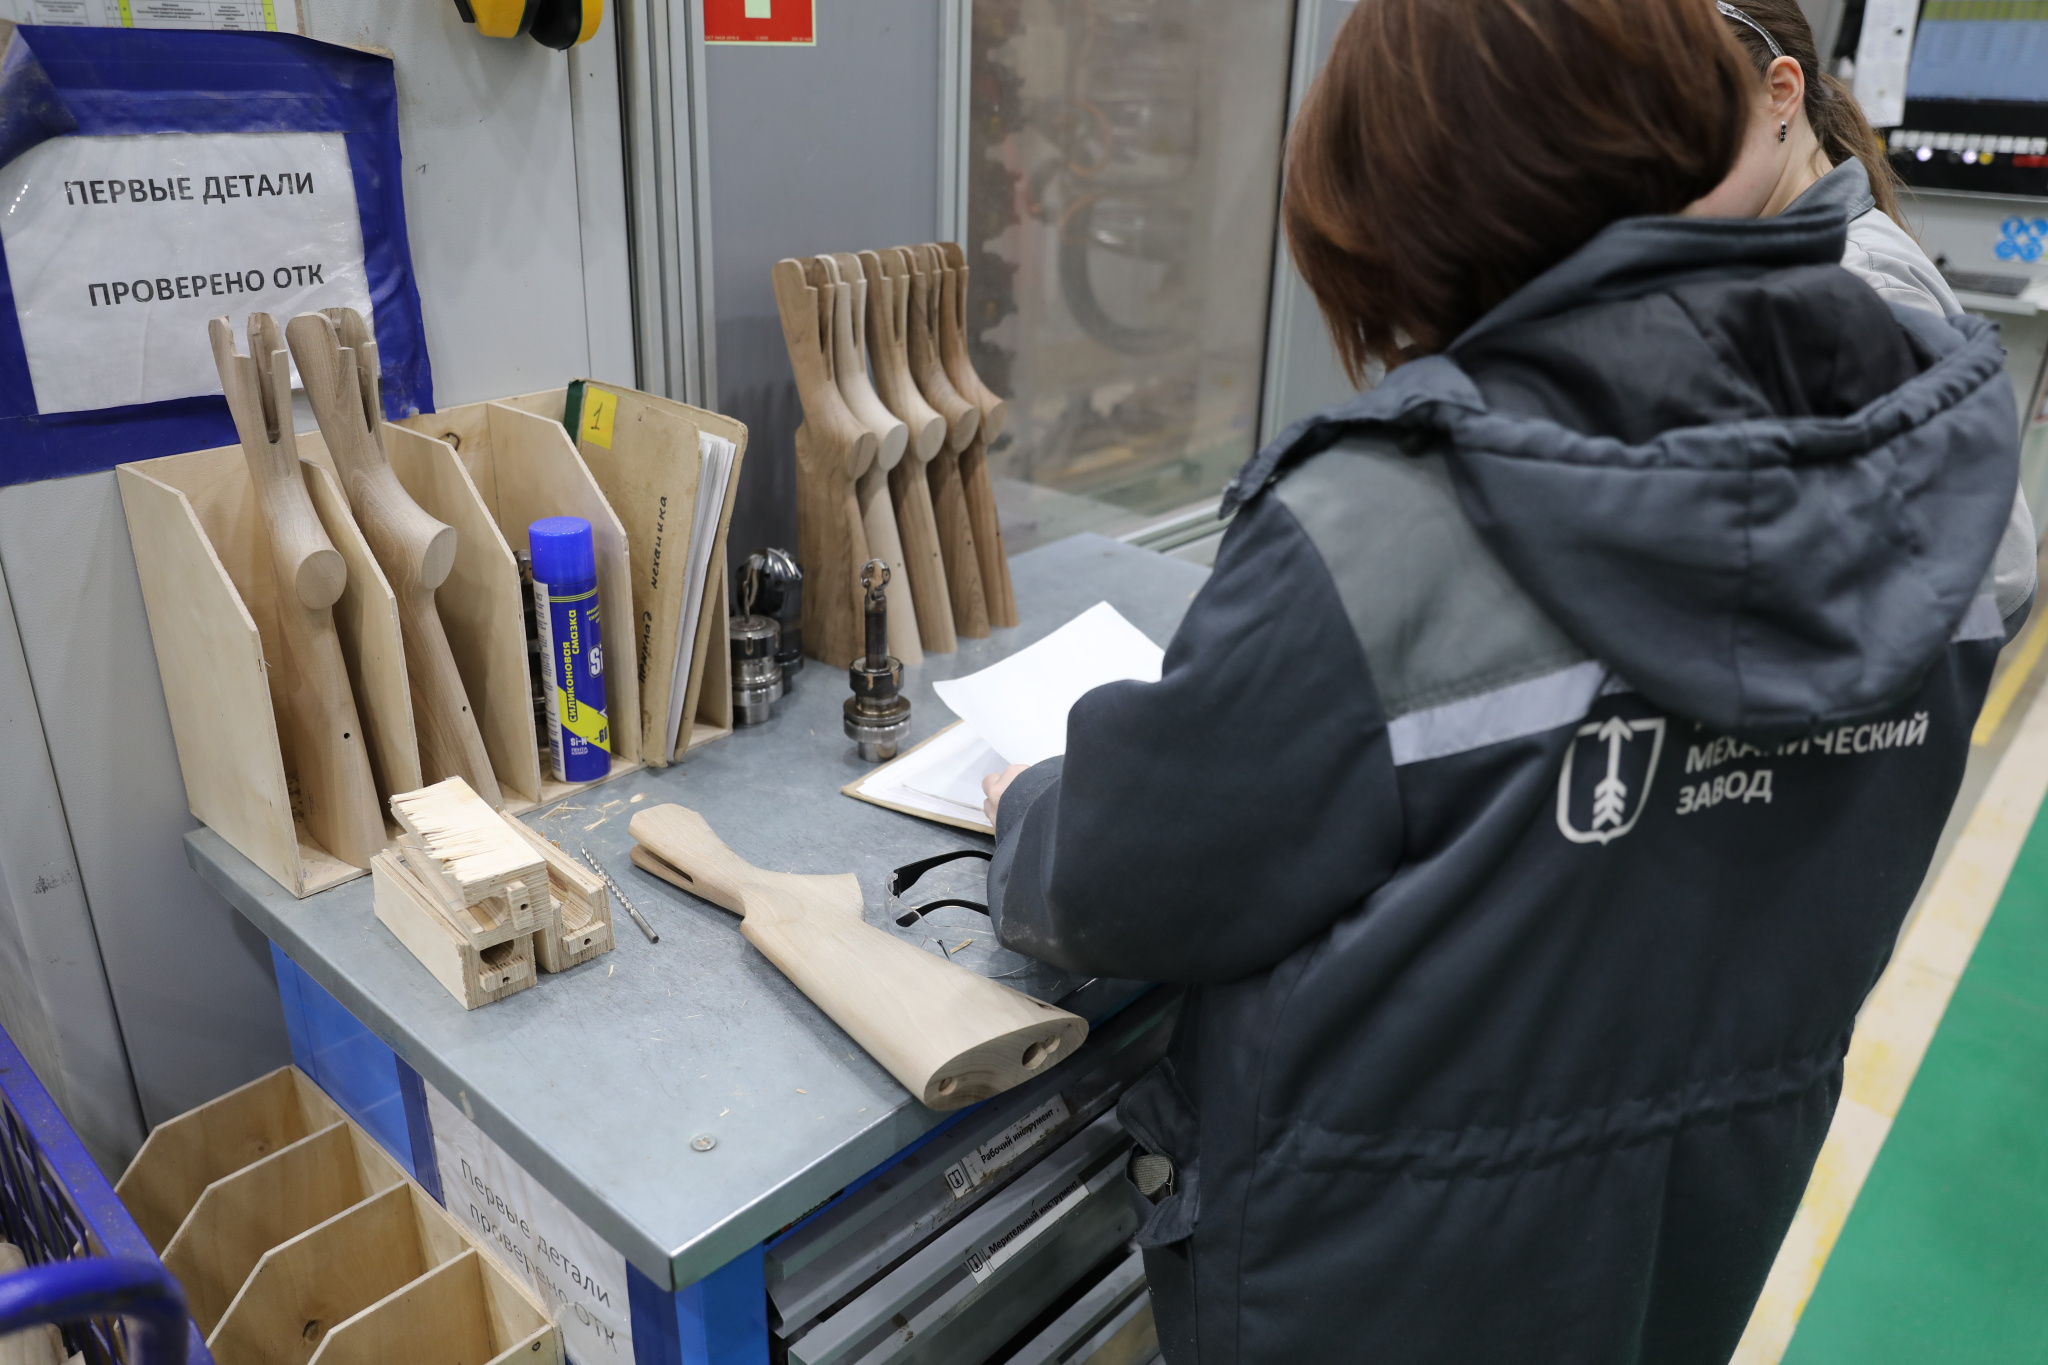
Как правило, на заготовки идут бук и орех – но в случае с эксклюзивными и высокохудожественными исполнениями могут использоваться и более элитные породы древесины.
Сначала заготовку выпиливают по начерченному контуру. Далее наступает время токарных работ: пока еще очень грубый «набросок» будущей ложи закрепляют в станке и придают уже более узнаваемые формы. Современные машины позволяют одновременно обрабатывать до четырех заготовок, что значительно ускоряет процесс.
Потом ложу полируют и наносят в нужных местах рельефную сетку, чтоб ружье не скользило в руках на холоде и под дождем. Раньше насечку выполняли механическим способом – сейчас используют лазер, что также положительным образом сказывается на скорости изготовления и повторяемости результата. Опционально можно вырезать на прикладе узор или какую-либо охотничью сцену.
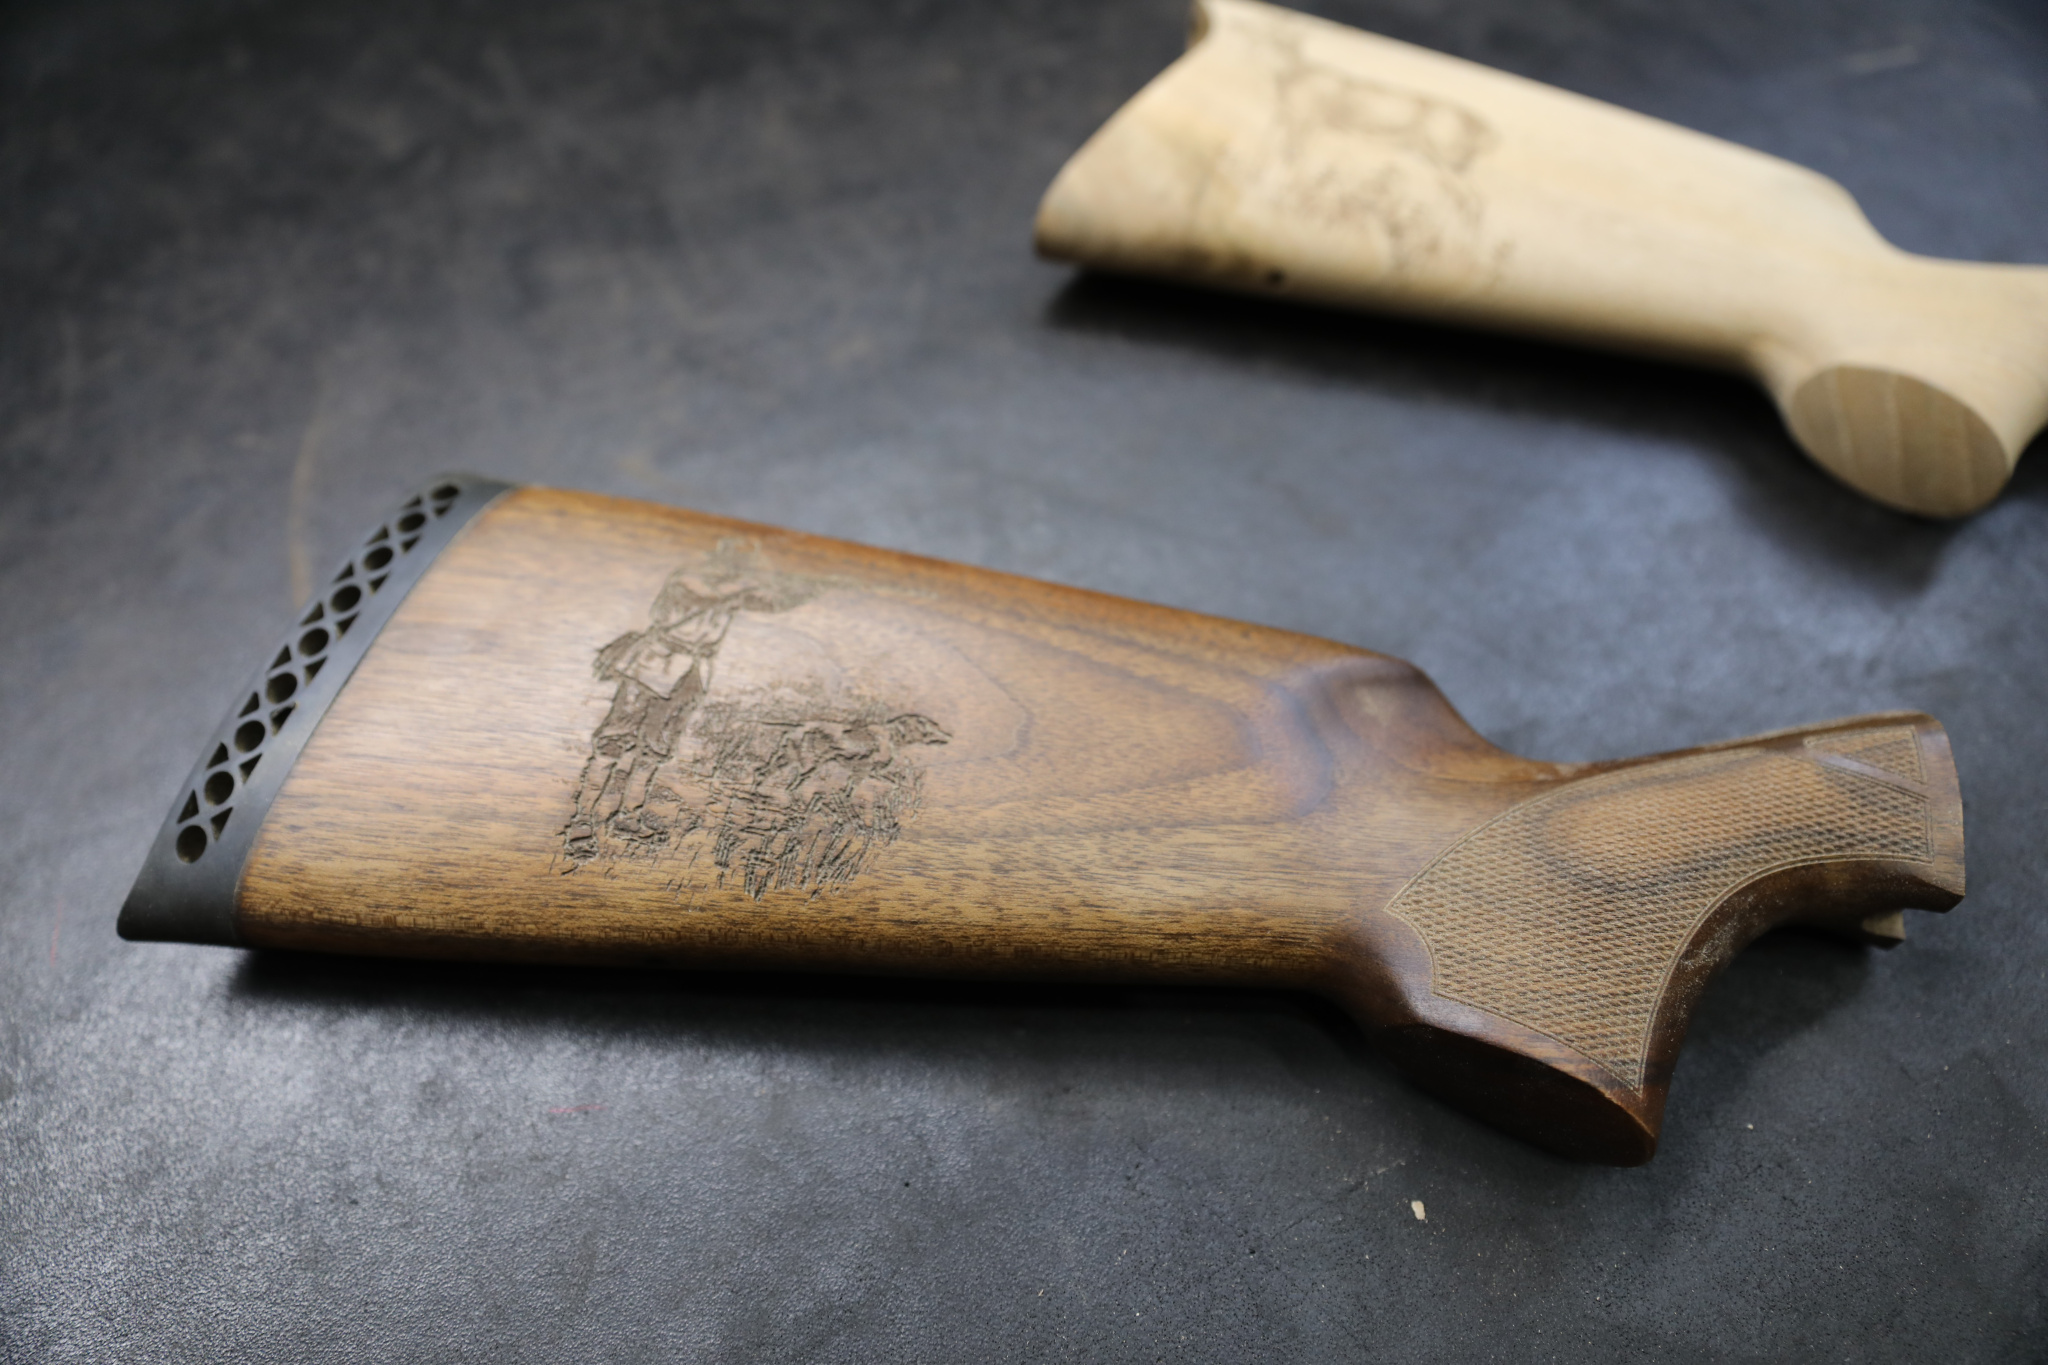
Теперь детали пропитывают защитным составом, проходят морилкой и покрывают лаком. Когда высохнет – финальная полировка. Добавить резиновый затыльник – и можно отправлять в сборочный цех! Нам, кстати, тоже пора туда переместиться.
ОТК любит троицу
Здесь нет «грязных» операций и, по сравнению с другими цехами, довольно тихо, а стены украшают муралы с изображениями производимых изделий. Что очень удобно для пресс-службы – готовый фон для новостей о выпуске, например, очередной ограниченной партии.
Транспортной ленты, перемещающей детали с монотонным гулом, тут нет – но принцип конвейера сохраняется. Каждый рабочий выполняет строго отведенные операции, не распыляясь на сторонние дела. Что повышает качество и позволяет выпускать больше ружей: пока на одном посту прикручивают приклад, на другом проверяют зазоры – с точностью до десятых долей миллиметра.
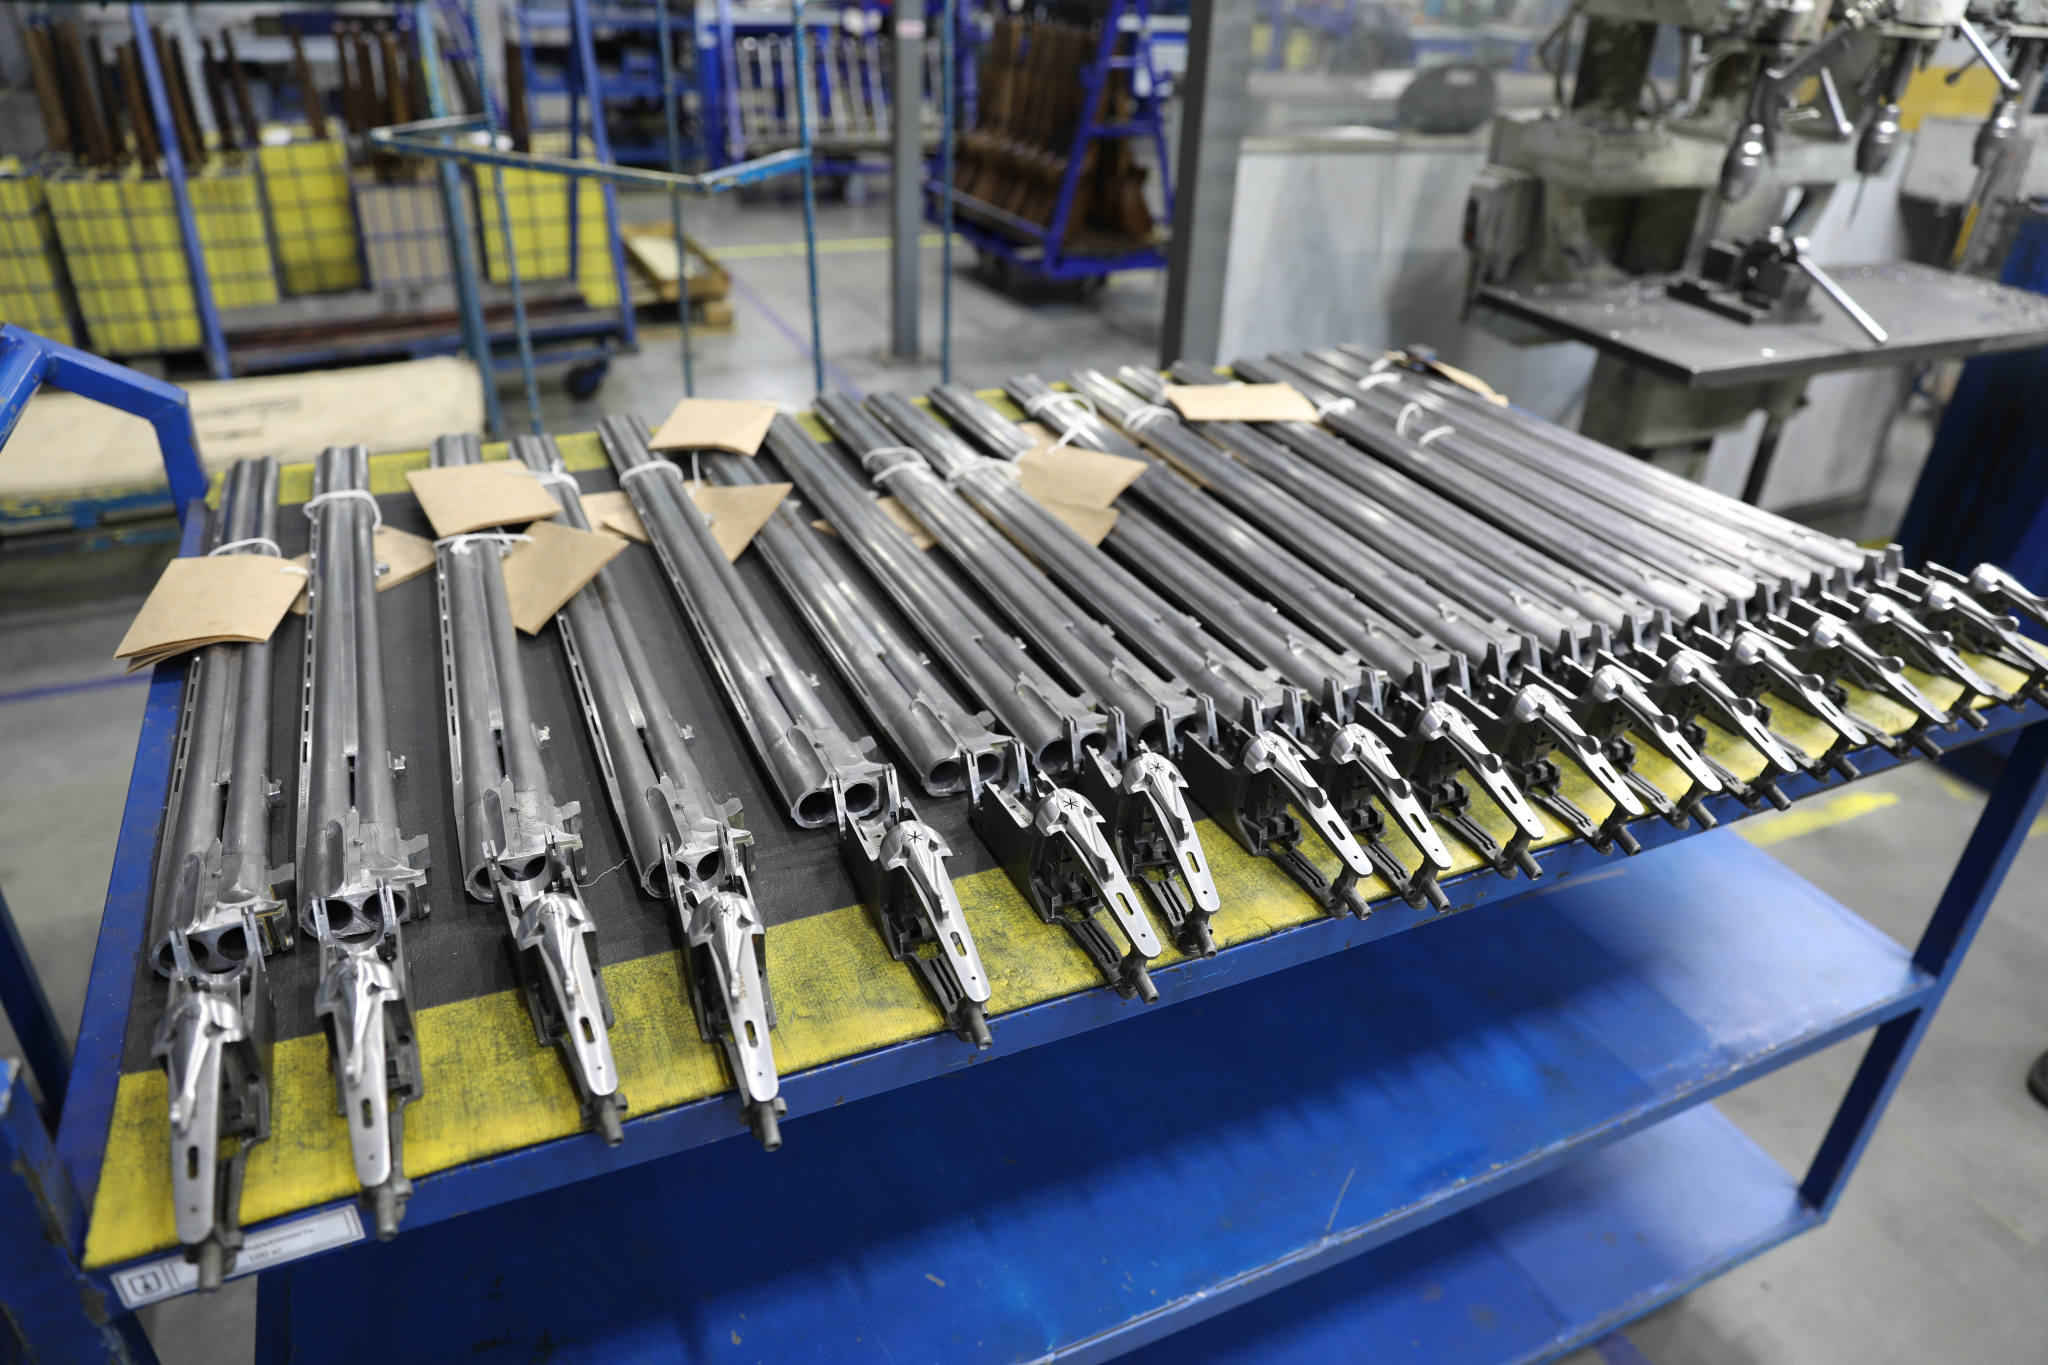
А на третьем, тем временем, собирают ударно-спусковой механизм. В умелых руках мастера пружинки, тяги, спусковые крючки и ударники быстро и ловко заполняют ствольную коробку МР-27 и блок УСМ МР-155. Рядом устанавливают на места все детали газоотводного механизма полуавтомата. Отметки обо всех операциях заносят в паспорт изделия. На фото вы их не увидите по понятным причинам – это внутренняя документация завода. Благодаря ней ОТК, при необходимости, сможет отследить, кто и что делал с конкретной единицей.
Когда оба ружья полностью собраны, нужно что сделать? Правильно – разобрать их и собрать заново. Дабы проверить, что все пригнано правильно и работает как надо: движущиеся детали движутся, статичные – нет. И что стреляные гильзы извлекаются без проблем (роль стреляных гильз, конечно, играют фальшпатроны – ибо безопасность).
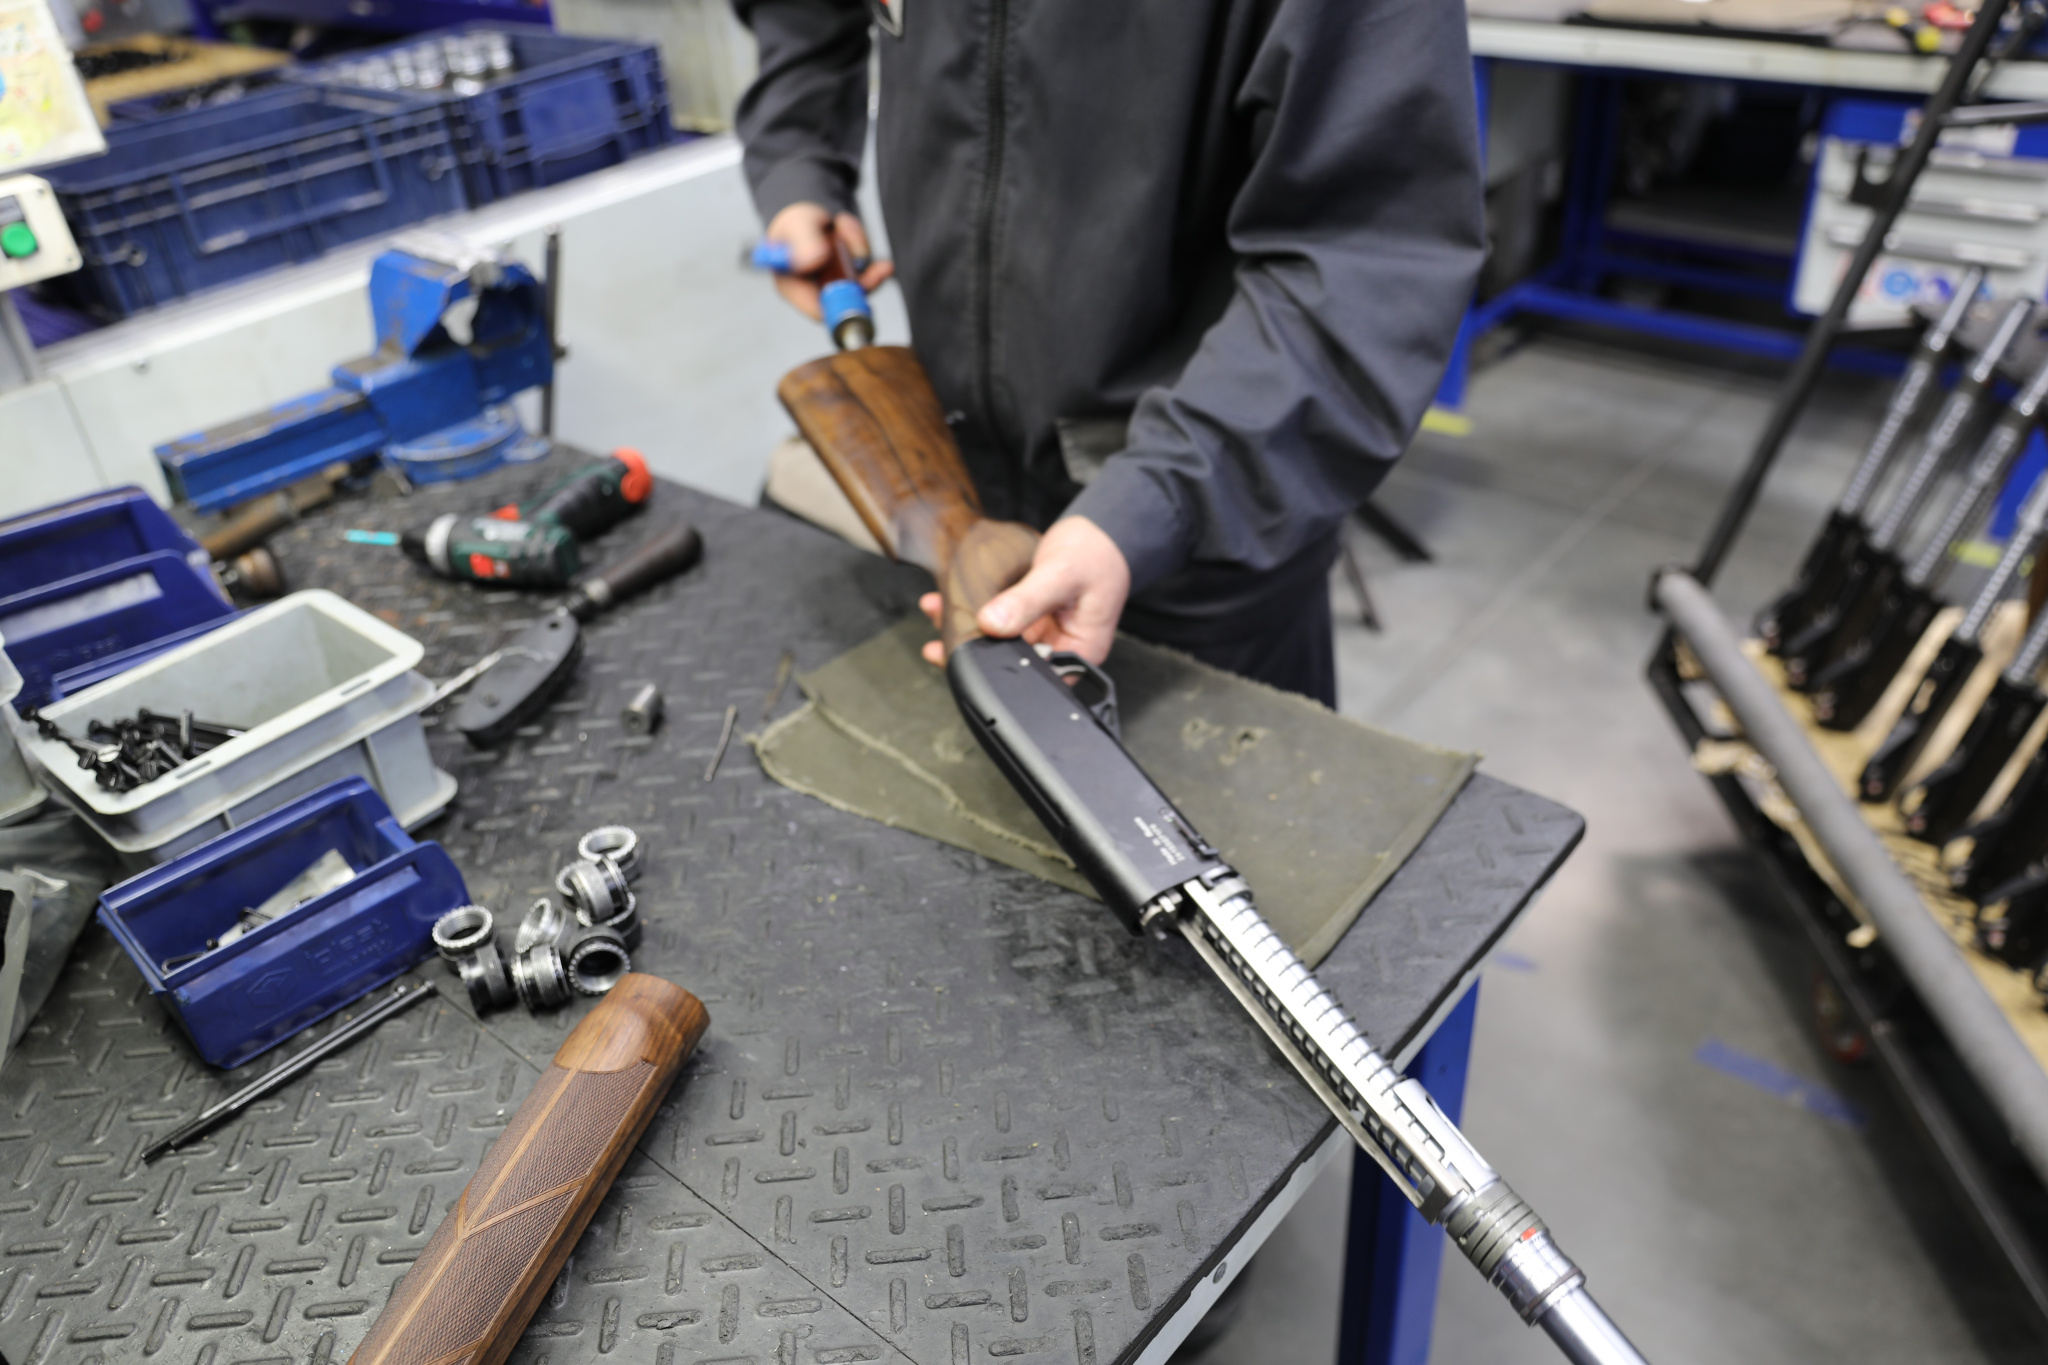
И вот потом изделия отправляются в тир. Специально обученные сотрудники проводят серию выстрелов патронами с усиленной навеской. В отличие от бессменного ведущего «Разрушителей оружия» Георгия Губича, они стремятся не уничтожить единицу – а как раз наоборот, убедиться в безопасности использования. Ну и проверить, чтобы метаемый снаряд летел, куда надо – а не куда придется.
После тира ружья снова разбирают. Во-первых, надо почистить, а во-вторых, убедиться, что «магнум» не добавил в конструкцию каких-то нештатных эффектов. Если все в порядке, и механизмы по-прежнему работают идеально, изделия отправляются, собственно, в отдел технического контроля. Контролер поставил в паспорте отметку? Осталась самая малость, последний этап.
Упаковочный цех. Тут на ружья наносят консервационную смазку, после чего запаивают в герметичный пакет и со всей сопутствующей документацией (уже не внутренней, а той, что получит владелец) укладывают в коробки. И отгружают: государственному заказчику, в партнерские сети или другие оружейные магазины.
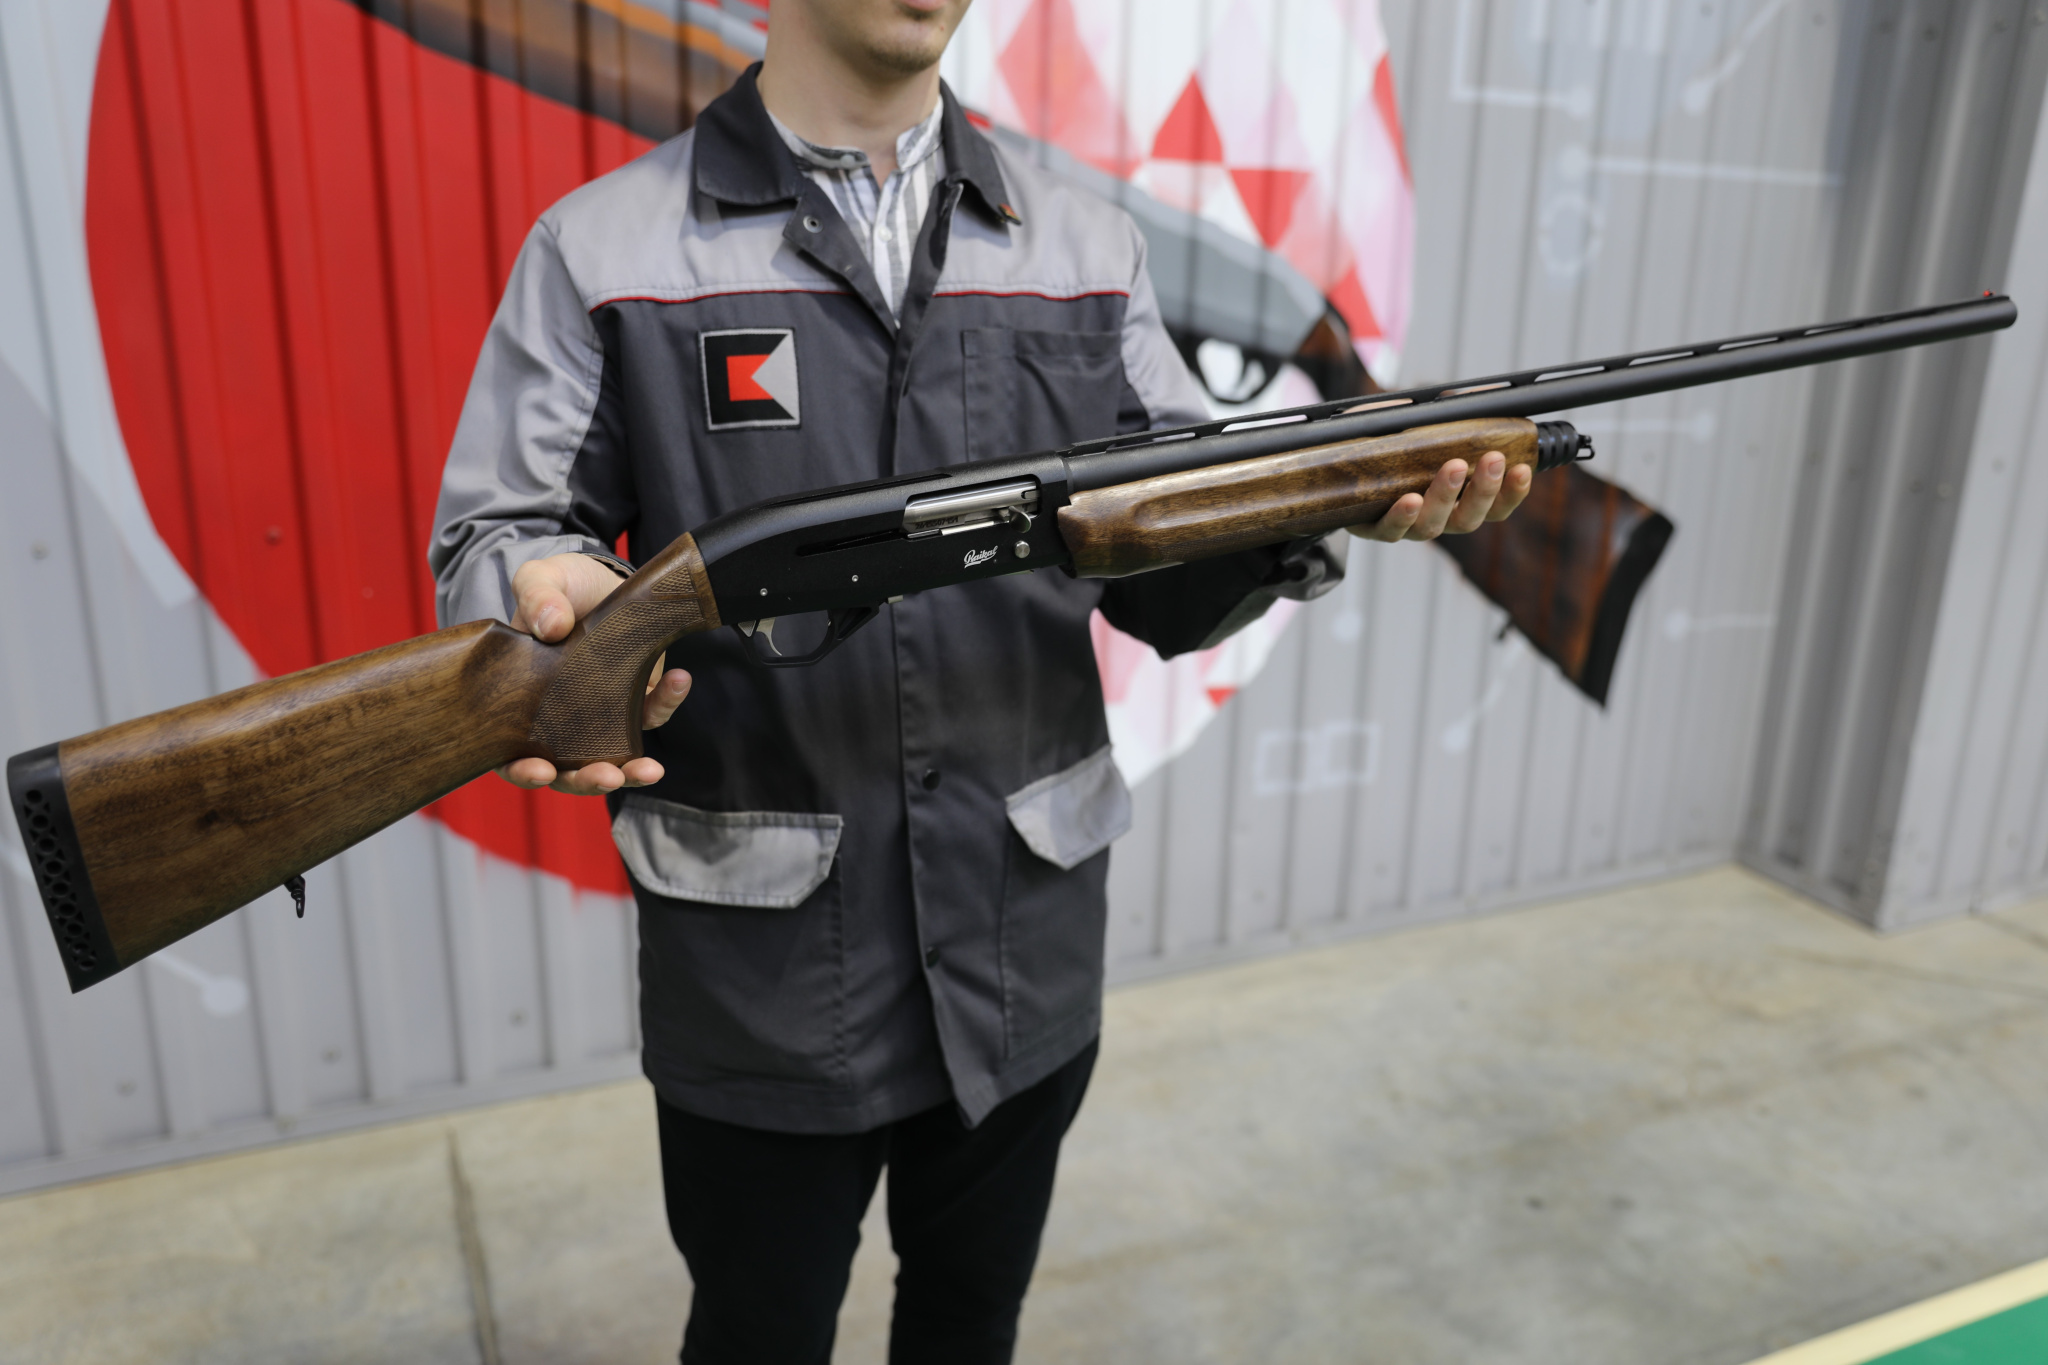
Вот так и появляется на свет охотничье ружье. Если не брать во внимание литейное производство (металл остывает несколько дольше кружки чая), то весь путь изделие проходит за одну рабочую смену. После чего терпеливо дожидается в магазине, пока новый владелец получит «зеленую» лицензию и придет за ним.


